


Frezy VHM z powłoką – AlTiN, TiSiN, NaDia, PLATINUM i HC. Jaką wybrać?
Frezy VHM, czyli narzędzia wykonane z węglika spiekanego, są powszechnie stosowane przy obróbce drewna, materiałów drewnopochodnych, tworzyw sztucznych, aluminium czy kompozytów. Sam materiał narzędzia to jednak tylko jedna część układanki. Na trwałość frezu, jakość obrabianej powierzchni i możliwe parametry skrawania duży wpływ może mieć także powłoka ochronna nanoszona na część roboczą narzędzia.
Frezy VHM z powłoką – czym różnią się AlTiN, TiSiN, NaDia, PLATINUM i HC?
Frezy VHM, czyli narzędzia wykonane z węglika spiekanego, są powszechnie stosowane przy obróbce drewna, materiałów drewnopochodnych, tworzyw sztucznych, aluminium czy kompozytów. Sam materiał narzędzia to jednak tylko jedna część układanki. Na trwałość frezu, jakość obrabianej powierzchni i możliwe parametry skrawania duży wpływ może mieć także powłoka ochronna nanoszona na część roboczą narzędzia.
W zależności od obrabianego materiału można spotkać między innymi powłoki AlTiN, TiSiN, NaDia, PLATINUM oraz HC. Każda z nich ma inne właściwości, twardość i współczynnik tarcia, dlatego nie istnieje jedna uniwersalna powłoka najlepsza do każdego zastosowania.
Po co stosuje się powłoki na frezach VHM?
Powłoka ochronna jest cienką warstwą nanoszoną na powierzchnię narzędzia w celu poprawienia określonych właściwości mechanicznych, fizycznych lub chemicznych.
W przypadku frezów VHM szczególne znaczenie mają powłoki funkcjonalne i tribologiczne, których zadaniem jest między innymi ograniczenie tarcia pomiędzy narzędziem a obrabianym materiałem.
Ich grubość jest bardzo niewielka – typowe powłoki ochronne stosowane na frezach mają zaledwie kilka mikrometrów. Mimo to mogą w zauważalny sposób wpłynąć na zachowanie narzędzia podczas obróbki.
Do najważniejszych zalet stosowania powłok należą:
- większa odporność frezu na ścieranie,
- ograniczenie współczynnika tarcia,
- zwiększenie odporności na korozję,
- wolniejsze zużywanie się narzędzia,
- ograniczenie przywierania obrabianego materiału do frezu,
- możliwość zwiększenia parametrów pracy, takich jak posuw czy prędkość obrotowa,
- rzadsza konieczność wymiany narzędzia, a tym samym ograniczenie przestojów produkcyjnych.
Najważniejsze parametry powłok do frezów VHM
Przy porównywaniu powłok warto zwrócić uwagę przede wszystkim na trzy parametry: twardość, współczynnik tarcia oraz grubość powłoki.
Twardość określa odporność powierzchni między innymi na zużycie ścierne.
Współczynnik tarcia informuje o zachowaniu powierzchni podczas kontaktu z obrabianym materiałem. Im jest niższy, tym łatwiej ograniczyć tarcie oraz tendencję materiału do przywierania do narzędzia.
Grubość powłoki również ma znaczenie. Powłoki stosowane na frezach mają grubość liczoną w pojedynczych mikrometrach, dzięki czemu mogą poprawiać właściwości narzędzia bez nadmiernego wpływania na geometrię krawędzi skrawającej.
| Powłoka | Twardość HV 0,05 | Współczynnik tarcia | Grubość | Symbol |
|---|---|---|---|---|
| AlTiN | 3350 | 0,5 | 1–4 µm | .AR |
| TiSiN | 3570 | 0,5 | 1–4 µm | .TR |
| NaDia | 3650 | 0,01–0,05 | 1–4 µm | .XR |
| PLATINUM | 3000 | 0,2 | 1–4 µm | .PR |
| HC | 5000–6000 | 0,1–0,2 | 1–2 µm | .HR |
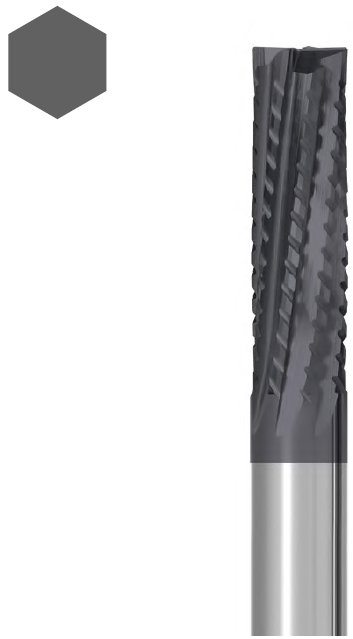 |
Powłoka AlTiN – do aluminium, tworzyw i kompozytówAlTiN, czyli azotek glinku i tytanu, jest powłoką charakteryzującą się wysoką twardością oraz odpornością na pracę w podwyższonej temperaturze. Szczególnie dobrze sprawdza się przy obróbce aluminium, w tym stopów zawierających większą ilość krzemu. Zastosowanie powłoki może spowalniać zużycie narzędzia oraz ograniczać jego oklejanie miękkimi wiórami. Parametry AlTiN
Zastosowanie
AlTiN warto rozważyć tam, gdzie podczas frezowania pojawia się problem szybkiego zużycia ostrza lub przywierania materiału do powierzchni frezu. |
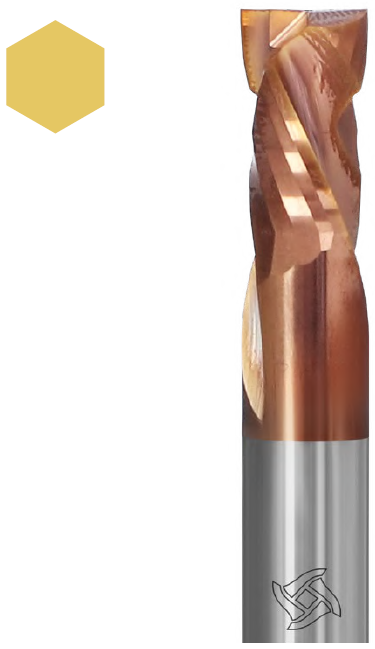
Powłoka TiSiN – wysoka odporność na zużycieTiSiN, czyli azotek tytanu i krzemu, jest powłoką przeznaczoną do zwiększania trwałości narzędzi VHM. Charakteryzuje się bardzo dobrą odpornością na zużycie również podczas pracy w wysokiej temperaturze. Dzięki temu może ograniczyć częstotliwość wymiany frezu i wydłużyć jego okres eksploatacji. Parametry TiSiN
Typowe zastosowania
TiSiN jest interesującym rozwiązaniem dla zakładów stolarskich i produkcyjnych, w których frez pracuje długo i intensywnie, a przestoje związane z wymianą narzędzia mają realny wpływ na wydajność produkcji. |
 |
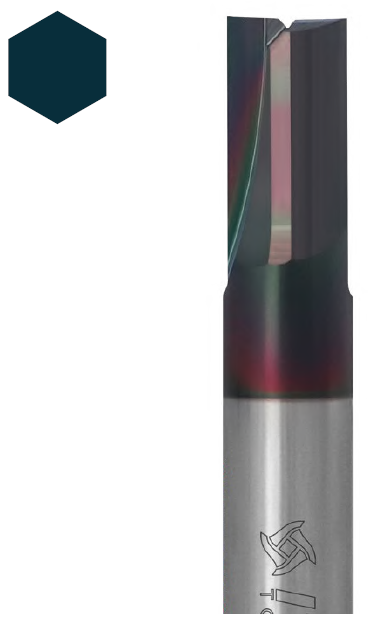 |
NaDia – bardzo niski współczynnik tarciaSzczególnie interesującą grupę stanowi NaDia – powłoka DLC, czyli Diamond Like Carbon. Wyróżnia ją przede wszystkim bardzo niski współczynnik tarcia wynoszący 0,01–0,05. Dla porównania w przypadku AlTiN i TiSiN wartość ta wynosi 0,5. Powłoka została opracowana przede wszystkim z myślą o przemyśle drzewnym, ale dzięki wysokiej twardości może być stosowana również podczas obróbki aluminium i tworzyw sztucznych. Parametry NaDia
Zastosowanie
To szeroki zakres materiałów, dlatego NaDia może być szczególnie interesująca tam, gdzie jeden typ narzędzia pracuje przy kilku grupach materiałowych. |
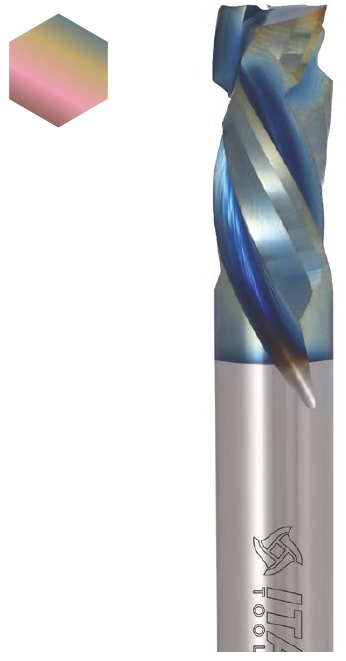
PLATINUM – powłoka PVD do materiałów drewnopochodnychPLATINUM jest dwuwarstwową powłoką PVD opracowaną z myślą o obróbce wymagających materiałów. Jej konstrukcja łączy warstwy o właściwościach twardych i tribologicznych. Celem takiego rozwiązania jest ograniczenie tarcia oraz zmniejszenie przywierania obrabianego materiału do powierzchni frezu. Przekłada się to zarówno na zwiększenie trwałości narzędzia, jak i wysoką jakość powierzchni uzyskiwaną po obróbce. Parametry PLATINUM
Zastosowanie
Jeżeli głównym zadaniem frezu jest obróbka płyt drewnopochodnych, PLATINUM należy do rozwiązań szczególnie wartych uwagi. |
 |
 |
Powłoka HC – bardzo wysoka twardośćPowłoka HC wyróżnia się bardzo wysoką twardością wynoszącą 5000–6000 HV 0,05. Jest to najwyższa wartość spośród powłok przedstawionych w zestawieniu. HC przeznaczona jest przede wszystkim do pracy z aluminium oraz kompozytami. Jej dodatkową zaletą jest możliwość uzyskania ostrzejszej krawędzi skrawającej niż w przypadku powłok diamentowych PVD. Powłoka znajduje zastosowanie między innymi w branży samochodowej i lotniczej oraz przy produkcji form wtryskowych. Parametry HC
Zastosowanie
|
Jak dobrać powłokę frezu VHM do materiału?
Najprostszym punktem wyjścia jest określenie materiału, który będzie obrabiany najczęściej. Poniższa tabela pozwala szybko porównać najważniejsze zastosowania.
| Materiał | Powłoki warte rozważenia | Uwagi |
|---|---|---|
| Drewno lite | TiSiN, NaDia | NaDia wyróżnia się bardzo niskim współczynnikiem tarcia. |
| MDF | PLATINUM | Powłoka przeznaczona między innymi do materiałów drewnopochodnych. |
| Płyta wiórowa | NaDia, PLATINUM | Dobór zależy między innymi od rodzaju płyty i parametrów pracy. |
| Sklejka | TiSiN, NaDia, PLATINUM | Możliwe jest zastosowanie kilku typów powłok w zależności od sposobu obróbki. |
| Aluminium | AlTiN, NaDia, HC | Istotne jest ograniczenie zużycia i przywierania obrabianego materiału. |
| Tworzywa sztuczne | AlTiN, TiSiN, NaDia, HC | Dobór powłoki zależy między innymi od rodzaju obrabianego tworzywa. |
| Kompozyty | AlTiN, NaDia, HC | Szczególnie ważna jest odporność narzędzia na intensywne ścieranie. |
Czy frez powlekany zawsze będzie lepszy od niepowlekanego?
Nie należy traktować powłoki jako automatycznego ulepszenia każdego frezu. Największe korzyści pojawiają się wtedy, gdy powłoka została właściwie dobrana do:
- materiału obrabianego,
- parametrów skrawania,
- geometrii narzędzia,
- warunków odprowadzania wiórów,
- intensywności produkcji.
Jeżeli powłoka odpowiada konkretnemu zastosowaniu, korzyści mogą być jednak bardzo praktyczne: dłuższa żywotność frezu, mniej wymian narzędzia, wyższe parametry pracy i ograniczenie przywierania materiału.
AlTiN, TiSiN, NaDia, PLATINUM czy HC – którą powłokę wybrać?
Nie ma jednej odpowiedzi dobrej dla każdego zakładu. Jeżeli obrabiasz przede wszystkim drewno i materiały drewnopochodne, warto zwrócić uwagę na TiSiN, NaDia lub PLATINUM. Przy aluminium szczególnie interesujące będą AlTiN, NaDia i HC. W przypadku kompozytów wysoka odporność powłoki na zużycie może przemawiać między innymi za zastosowaniem HC.
Więcej
aktualności
