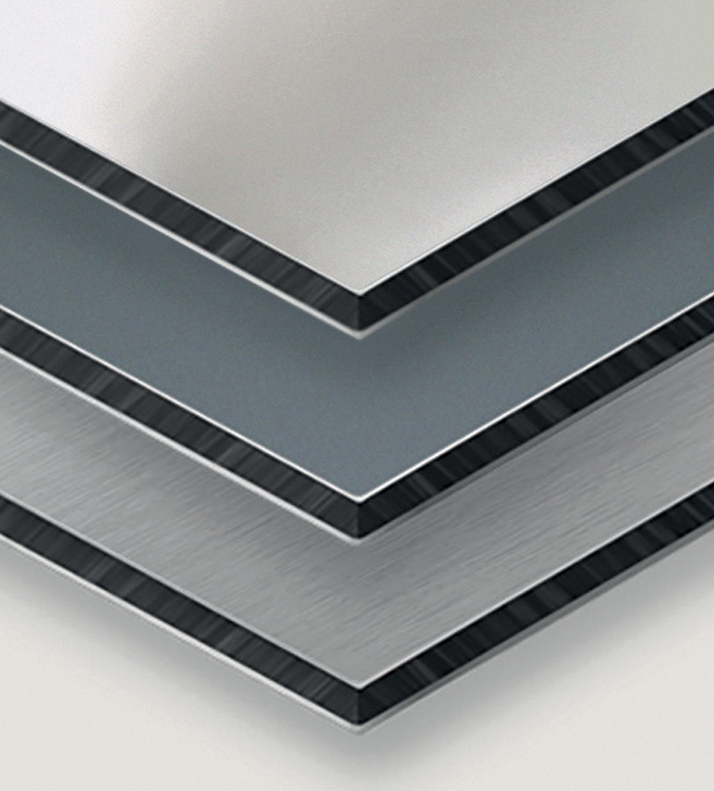
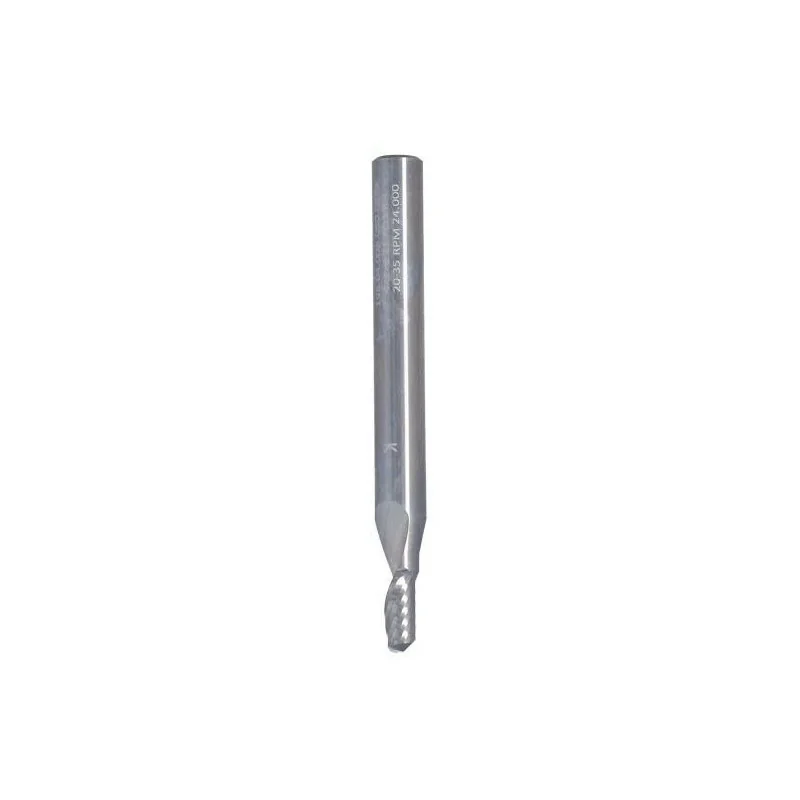
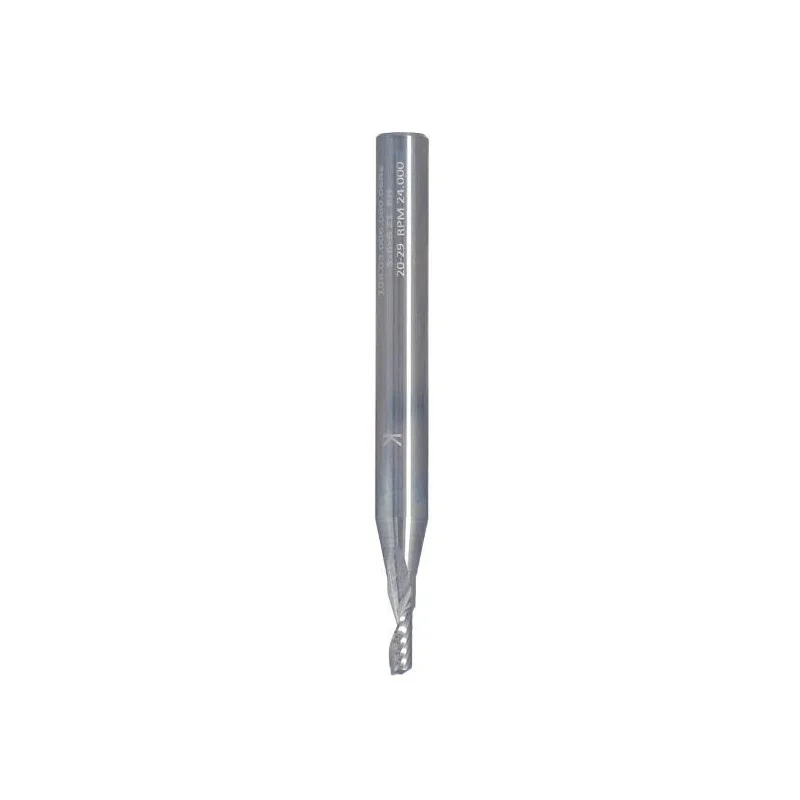
1. Rozkrój i rowkowanie płyt kompozytowych (Seria SP01)
Do cięcia po obrysie oraz rowkowania płyt kompozytowych stosuje się frezy VHM jednoostrzowe (Z1) o geometrii pozytywowej, z kątem spirali 30° i polerowanym rowkiem wiórowym. Polerowany rowek wiórowy ogranicza przywieranie obrabianego materiału do narzędzia.
Cechy i parametry rozkroju (Seria SP01):
- Geometria: Pozytyw (wyrzut wióra do góry), kąt spirali 30°.
- Zastosowanie: Obróbka płyty kompozytowej, aluminium, rozkrój oraz rowkowanie.
- Zalecane parametry pracy: Obroty 18 000 – 24 000 obr./min, posuw 3 – 6 m/min.
2. Frezowanie rowków pod zagięcie 90° (Seria FVH)
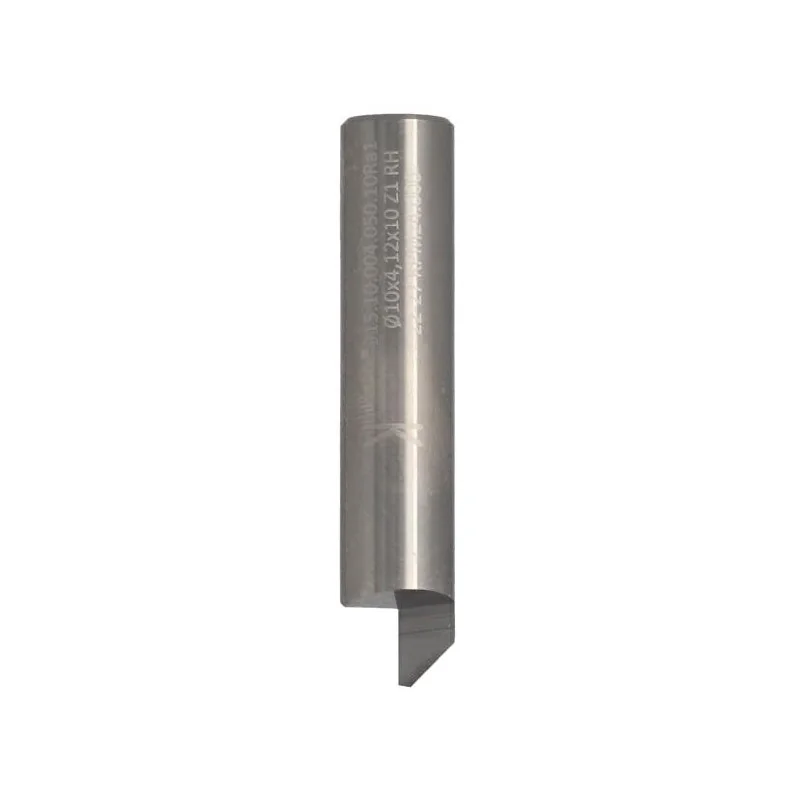
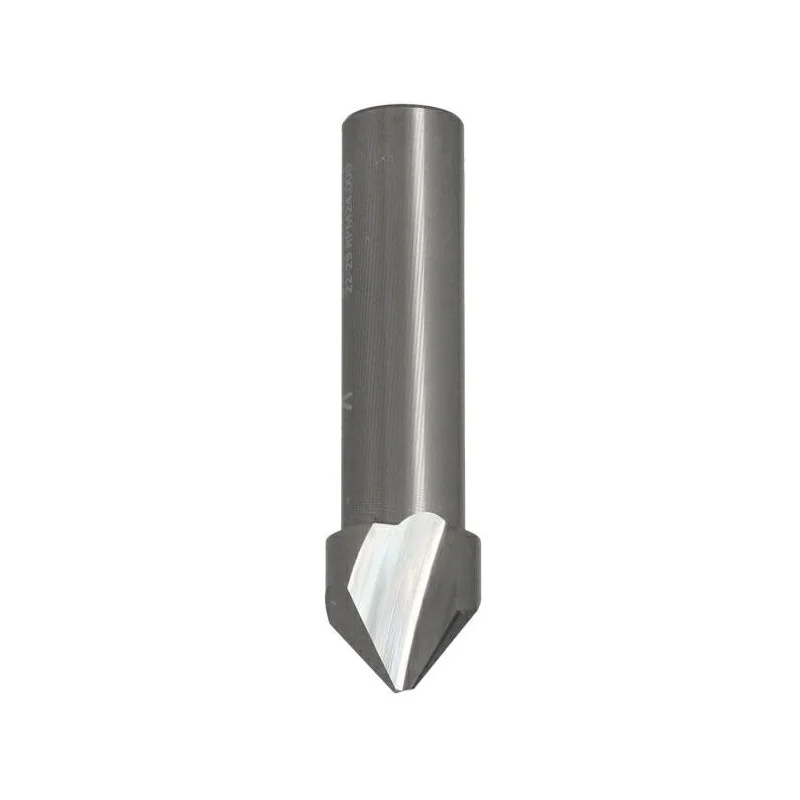
Aby wykonać estetyczną kasetę elewacyjną lub element zaginany z płyty kompozytowej, niezbędne jest frezowanie rowka w kształcie litery V pod kątem 90°. Narzędzia z serii FVH są dostępne w wariantach ze stopką 1,8 mm lub 3 mm, umożliwiających wykonanie rowka przeznaczonego do późniejszego zagięcia płyty kompozytowej.
Cechy i parametry zagięć (Seria FVH):
- Zastosowanie: branża reklamowa i budowlana – zagięcie płyty kompozytowej pod kątem 90°.
- Dostępne wersje: ze stopką 1,8 mm – frez jednoostrzowy Z1 oraz ze stopką 3 mm – frez dwuostrzowy Z2.
- Zalecane parametry pracy: obroty 20 000 – 22 000 obr./min, posuw 4 – 8 m/min.
Podsumowanie
Obróbka płyt kompozytowych typu DIBOND® może obejmować m.in. rozkrój jednoostrzowymi frezami VHM serii SP01 oraz wykonywanie rowków pod zagięcie za pomocą frezów ze stopką z serii FVH. Odpowiednio dobrane narzędzia pozwalają uzyskać precyzyjną krawędź cięcia oraz powtarzalnie wykonywać rowki przeznaczone do późniejszego zaginania płyt.